Service de mesure
Métrologie optique
Mesure optique par technique multicapteur et projection de franges, essentiellement sans contact : idéale pour les pièces délicates, petites ou plates et les surfaces de forme libre. Rapide et surfacique, même pour des pièces comportant de nombreuses caractéristiques.
Nos systèmes
Deux systèmes, un objectif
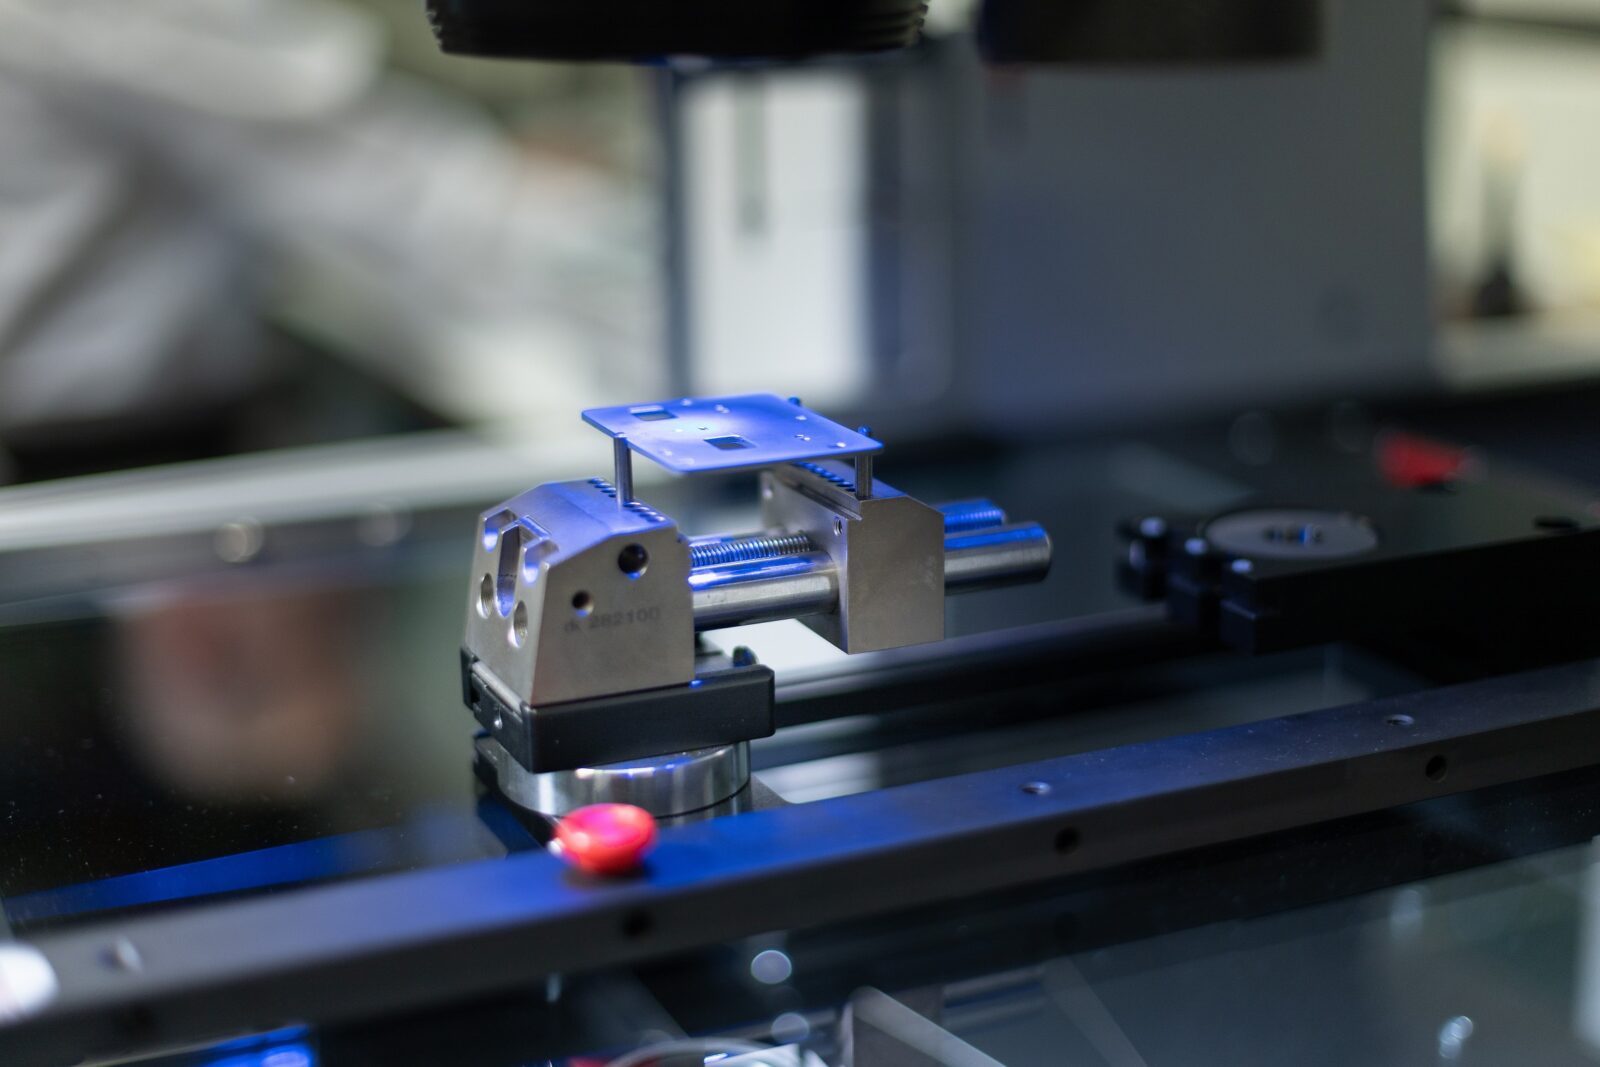
ZEISS O-INSPECT (multicapteur)
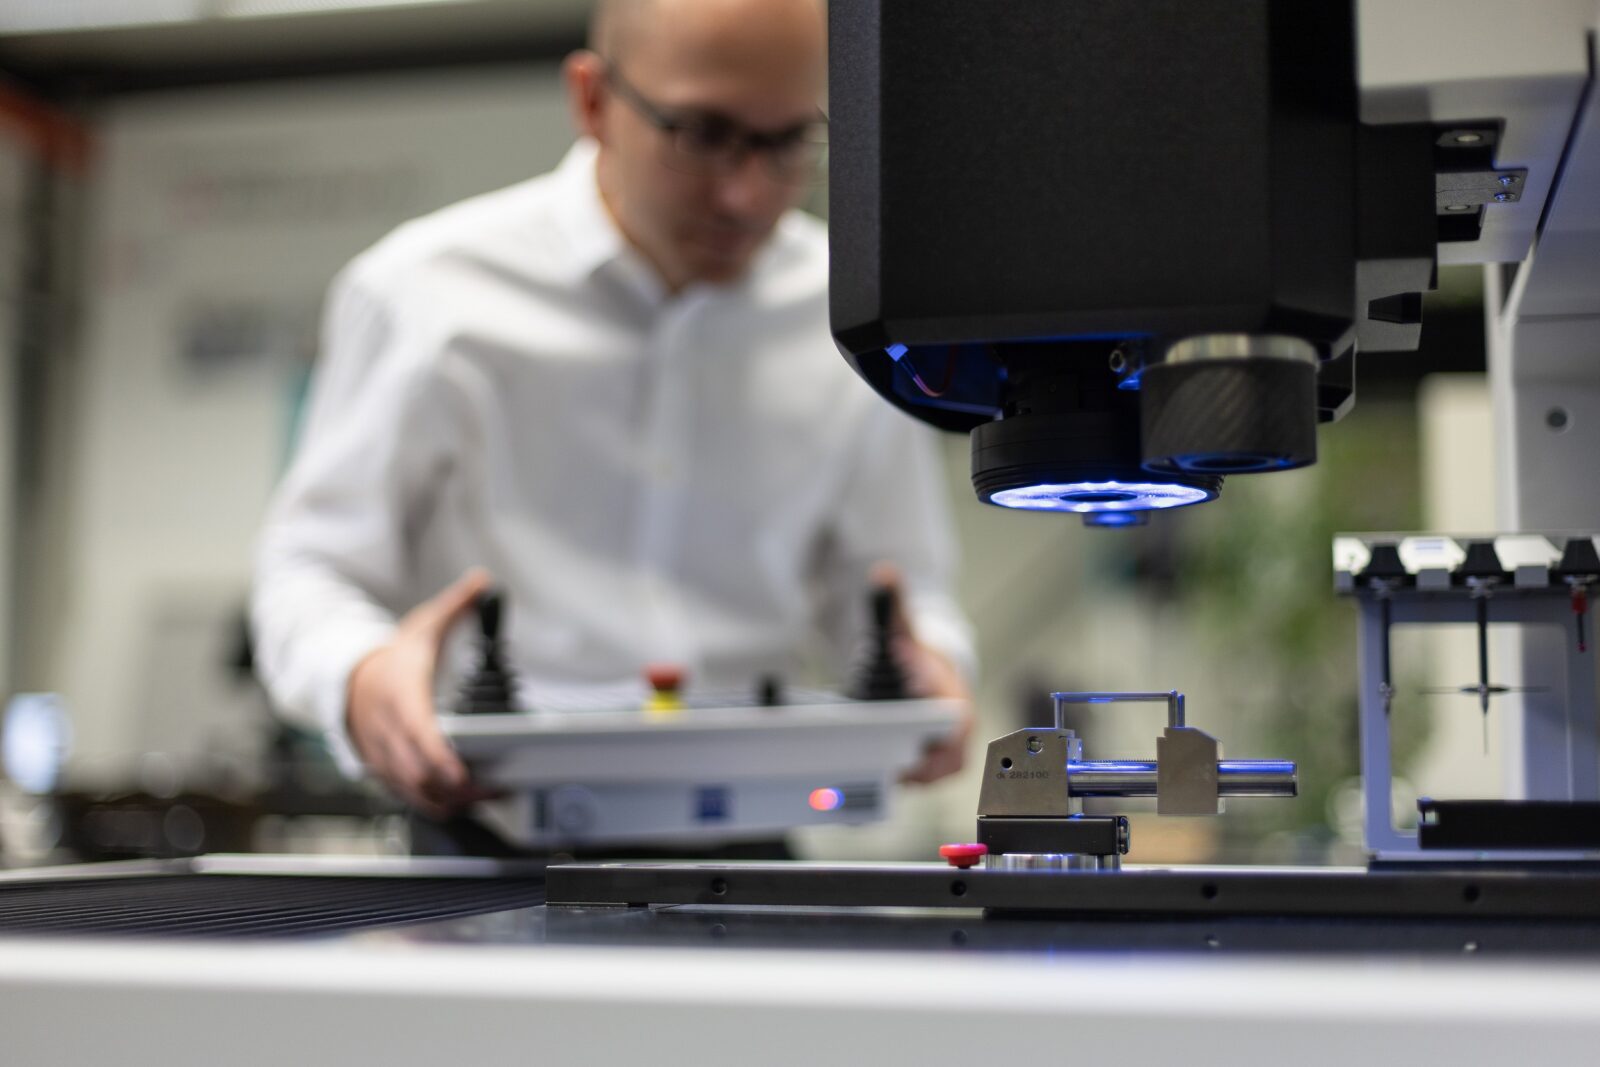
Caméra, capteur à lumière blanche et palpeur dans un seul appareil : caractéristiques optiques et tactiles en un seul serrage.
GOM ATOS Q (projection de franges)
Saisit toute la surface sous forme de nuage de points dense : pour les surfaces de forme libre, la comparaison nominal/réel en couleur et la numérisation 3D.
Principe de mesure
Comment fonctionne la métrologie optique
La métrologie optique saisit la géométrie avec de la lumière plutôt qu’avec un palpeur. Nous utilisons trois principes, selon la caractéristique et la pièce :
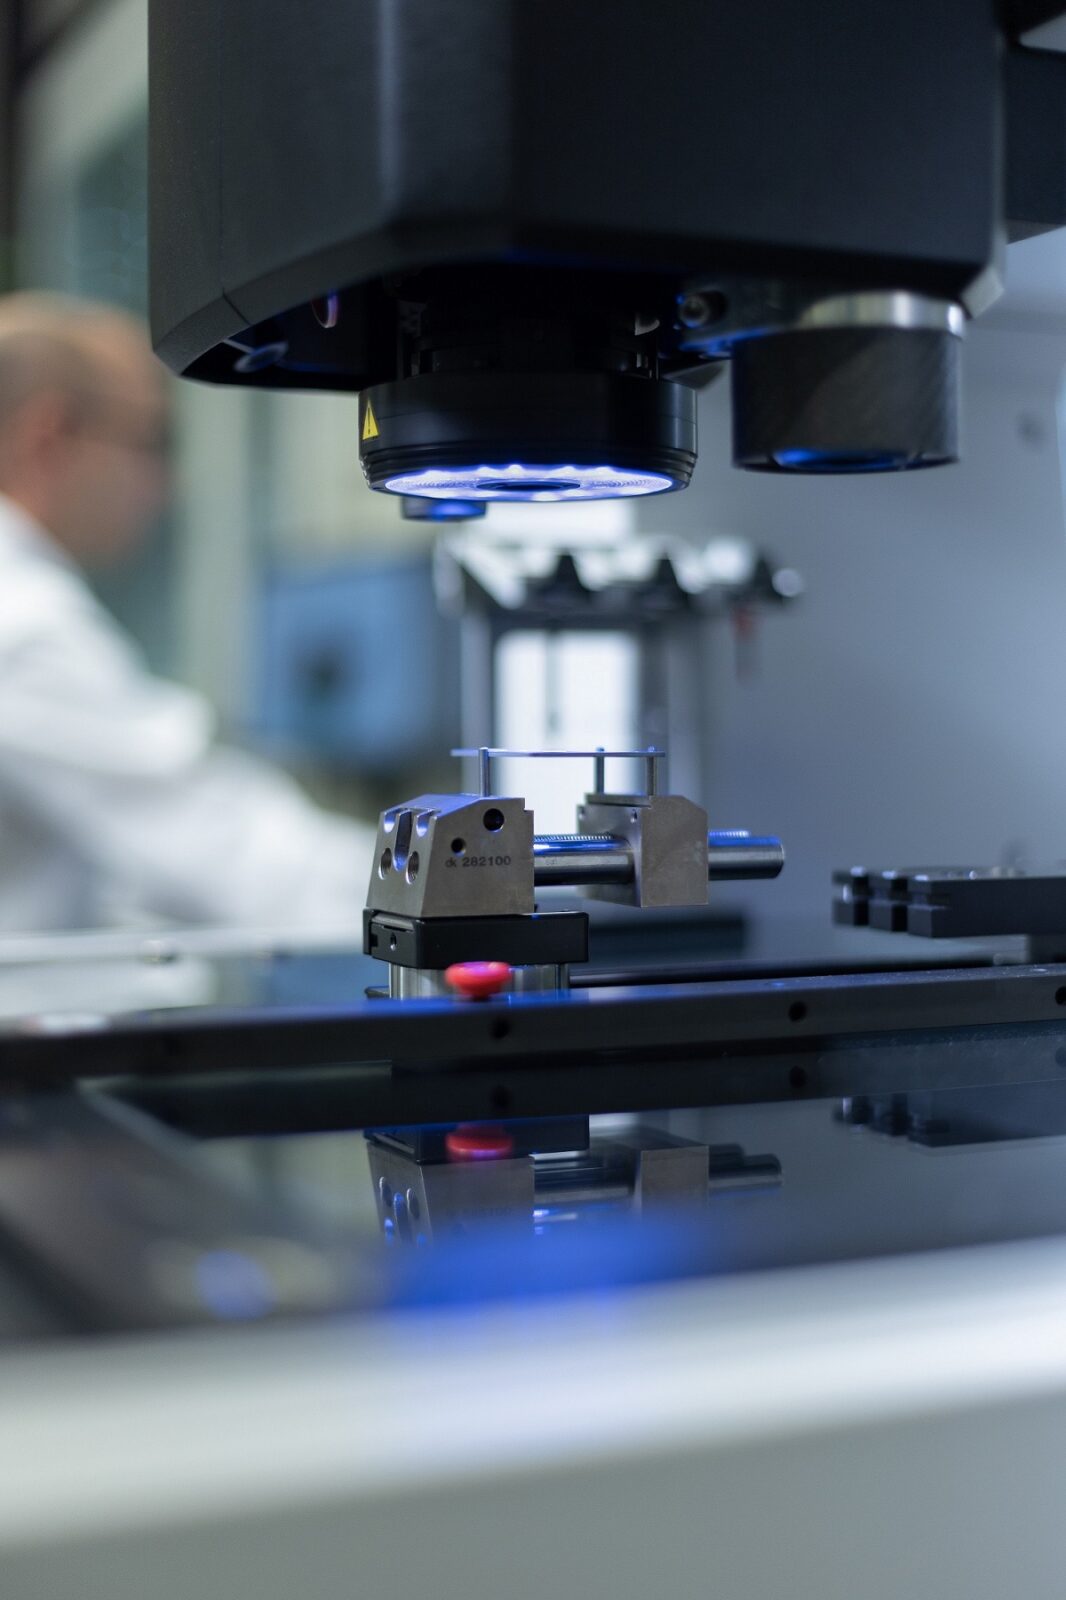
Traitement d’image : une caméra détecte les arêtes et les contours en lumière transmise ou incidente – idéal pour les pièces plates, les schémas de perçage et les structures fines.
Capteur à lumière blanche : mesure les hauteurs et la planéité point par point, sans contact, même sur des surfaces souples ou délicates.
Projection de franges : des motifs de franges sont projetés sur la pièce ; deux caméras en déduisent des millions de points de mesure sur toute la surface.
Tâches de mesure
Des tâches variées, résolues avec précision
Mesure rapide et précise de géométries régulières pour les échantillons initiaux et les mesures de série, directement avec rapport de contrôle selon VDA.
Choix de la méthode
Optique, tactile ou CT ?
Nous déterminons la méthode adaptée en fonction de la pièce, du matériau et des tolérances. Nous combinons souvent.
Optique : délicat, plat, forme libre
Pièces découpées et pliées, circuits imprimés, surfaces de forme libre.
Tactile : tolérances les plus serrées
Souvent la plus précise sur des caractéristiques bien accessibles.
CT : structures internes
Ce qui n’est pas accessible de l’extérieur.
Résultat
Ce que vous recevez
Les mesures optiques ne font pas partie du domaine de notre accréditation.
- Rapport de contrôle avec valeurs nominales et réelles et évaluation par caractéristique
- Sur demande sous forme de rapport d’échantillons initiaux selon VDA
- Pour la numérisation 3D : comparaisons nominal/réel en couleur
Déroulement
Votre mesure optique étape par étape
Envoyer la demande
Dessin (PDF), données STEP pour la comparaison réel-nominal, quantité ainsi que matériau et état de surface.
Méthode & offre
Nous choisissons l’O-INSPECT, l’ATOS Q ou une combinaison avec la mesure tactile et indiquons le prix et le délai.
Mesure
Alignement, mesure et évaluation par des techniciens en métrologie expérimentés.
Rapport d’essai
Rapport avec valeurs nominales et réelles ou cartographie des écarts en couleur au format PDF, en général sous 3 à 4 jours ouvrables.
FAQ
Questions fréquentes sur la mesure optique
Quelle est la différence entre la mesure tactile et la mesure optique ?
En tactile, un palpeur saisit des points individuels avec une très grande précision. En optique, les arêtes et contours sont saisis par caméra, ou toute la surface par projection de franges sous forme de nuage de points dense, sans contact.
Quelles tailles de pièces peuvent être mesurées ?
Des petites pièces de précision jusqu’aux assemblages plus grands. Les surfaces très brillantes ou transparentes peuvent nécessiter un prétraitement pour la mesure optique. Le mieux est de nous consulter directement.
De quelles données avez-vous besoin pour une mesure optique ?
D’un dessin avec tolérances (PDF). Pour une comparaison réel-nominal en couleur, il nous faut aussi le modèle CAO, idéalement au format STEP. Sans données CAO, nous pouvons numériser la pièce et vous livrer les données, par exemple en STL.
La mesure optique est-elle accréditée ?
Non. Les mesures optiques ne font pas partie du domaine de notre accréditation selon ISO/IEC 17025. Si vous avez besoin d’un rapport d’essai accrédité, nous mesurons les caractéristiques concernées de manière tactile.
Qu’en est-il des pièces brillantes ou transparentes ?
Les surfaces très brillantes, réfléchissantes ou transparentes renvoient mal la lumière. Pour la projection de franges, la surface est donc traitée si nécessaire avec un fin spray matifiant. Nous pouvons aussi mesurer ces caractéristiques de manière tactile ou par tomographie.
Combien de temps dure une mesure optique ?
Le rapport d’essai est généralement prêt sous 3 à 4 jours ouvrables après réception des pièces. Si votre délai est serré, contactez-nous directement.
Peut-on mesurer des caractéristiques optiques et tactiles dans une même commande ?
Oui. Le ZEISS O-INSPECT combine caméra, capteur à lumière blanche et palpeur : nous mesurons les deux types de caractéristiques en un seul serrage. Si nécessaire, nous complétons avec nos machines à mesurer tridimensionnelles ou la tomographie.
Combien coûte une mesure ?
Le prix dépend de la taille de la pièce, de la complexité, de la méthode et de la taille du lot. Nous vous établirons volontiers une offre sans engagement.
Nous vous conseillons volontiers !
Laissez-vous conseiller personnellement et sans engagement par nos techniciens en métrologie 3D expérimentés.