Tâches de mesure typiques : 5 exemples de l’aide d’un laboratoire de mesure
Avec quelles questions les clients viennent-ils au laboratoire de mesure ? Les cinq exemples suivants présentent des tâches de mesure typiques et la manière dont nous les résolvons. Ils sont volontairement généraux – nous traitons les projets clients concrets de manière confidentielle.
1. Échantillon initial d’une pièce injectée selon VDA
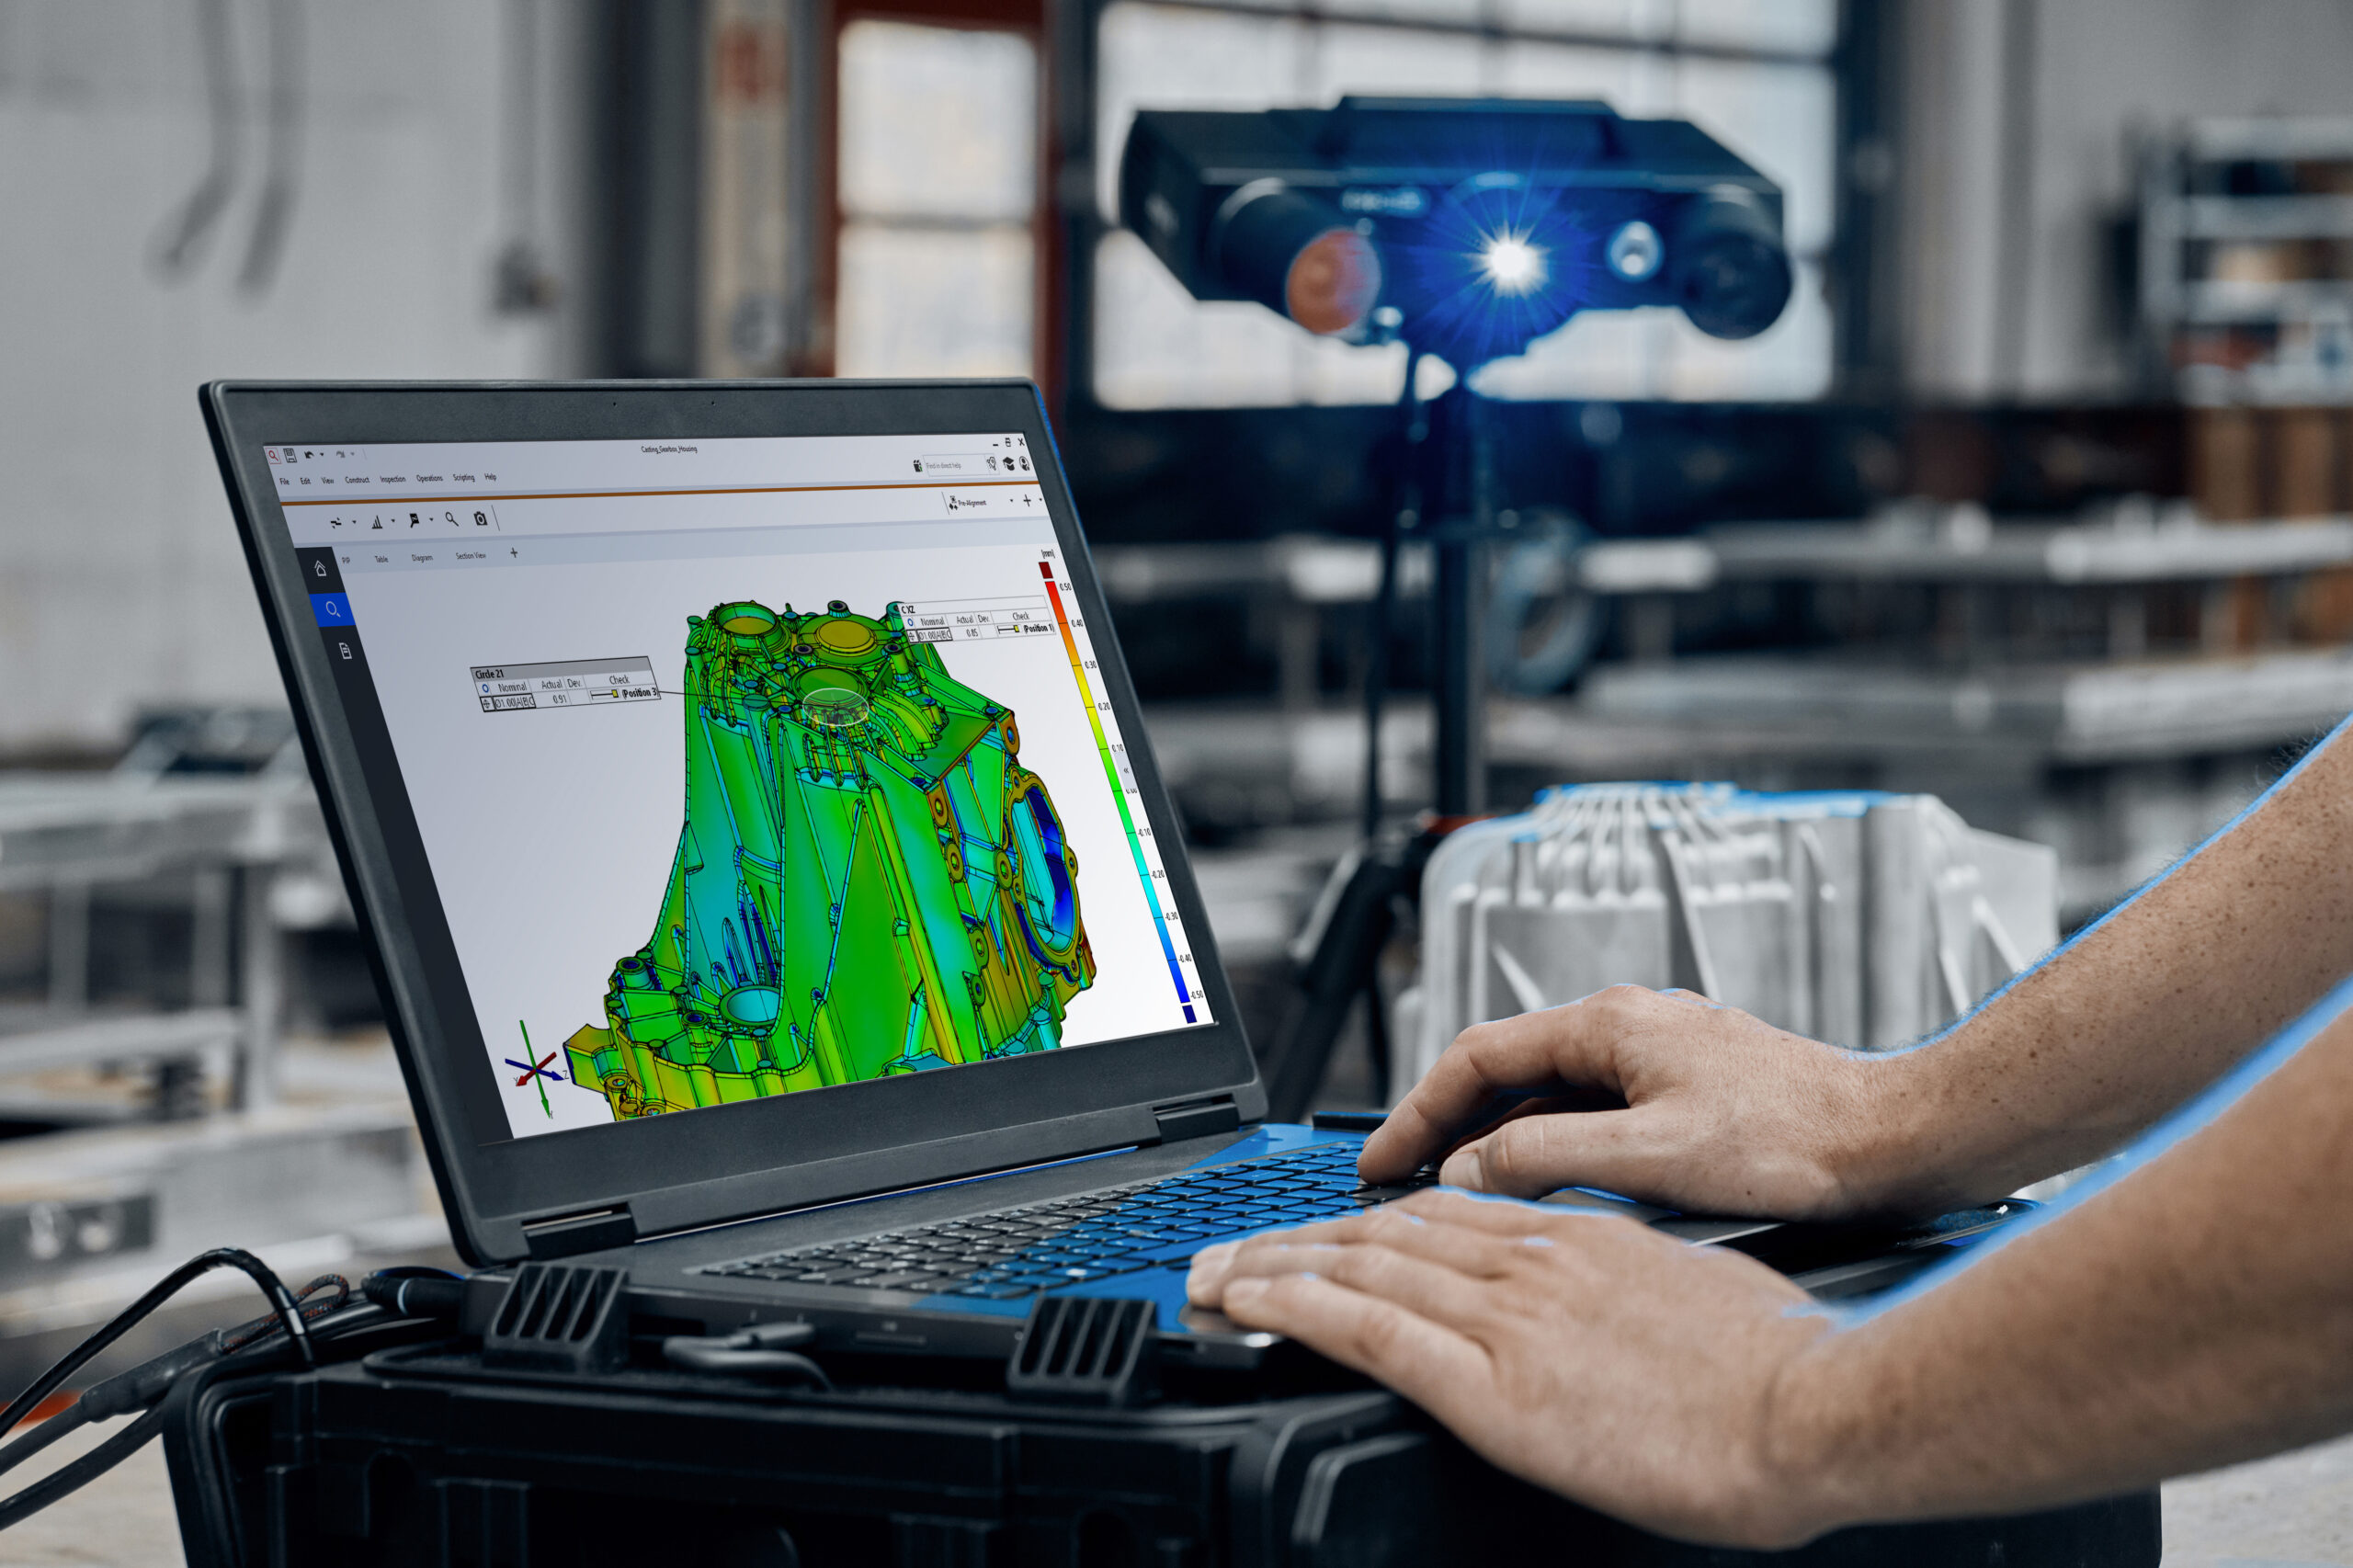
- Situation initiale : Un nouvel outil livre les premières pièces. Pour le rapport d’échantillons initiaux (EMPB) selon VDA, toutes les caractéristiques du dessin doivent être mesurées.
- Démarche : Nous examinons d’abord quelle méthode de mesure convient le mieux – tactile, optique ou CT. La taille de la pièce, sa nature, les tolérances et les caractéristiques exigées sont déterminantes ; selon la tâche, nous combinons aussi plusieurs méthodes. Chaque caractéristique reçoit un numéro de référence sur le dessin.
- Résultat : Un rapport d’essai avec les valeurs nominales et réelles et l’évaluation de chaque caractéristique. Les écarts montrent où l’outil doit être corrigé. C’est vous, en tant que client, qui décidez de la validation.
2. Retassures et épaisseurs de paroi d’une pièce moulée
- Situation initiale : On soupçonne des cavités ou des parois trop minces. Découper la pièce la détruirait et ne montrerait qu’une seule coupe.
- Démarche : Nous scannons la pièce entière par CT. Cavités, porosités et retassures deviennent visibles dans le modèle 3D, et les épaisseurs de paroi peuvent être évaluées sur toute la surface. La capacité des rayons X à traverser une pièce dépend du matériau et de l’épaisseur de paroi – nous le clarifions au préalable.
- Résultat : La position et la taille des défauts sont visibles sans détruire la pièce.
3. Pièce de rechange sans dessin
- Situation initiale : Une pièce doit être refabriquée, mais il n’existe plus ni dessin ni données CAO.
- Démarche : Nous numérisons la pièce – selon le cas avec le scanner 3D GOM ATOS ou par CT. Le choix de la méthode dépend notamment de la géométrie, du matériau et du délai. À partir des données, nous dérivons un modèle CAO modifiable (rétro-ingénierie).
- Résultat : Un modèle CAO comme base pour la refabrication ou le développement.
4. Réclamation : qui mesure juste ?
- Situation initiale : Le fournisseur et le client obtiennent des valeurs de mesure différentes pour la même pièce.
- Démarche : Une mesure tactile neutre par notre laboratoire accrédité selon ISO/CEI 17025. Le rapport documente les conditions de mesure (température de référence de 20 °C) et l’incertitude de mesure.
- Résultat : Une base indépendante et traçable pour régler la réclamation de manière objective.
5. Contrôler la rugosité d’une surface fonctionnelle
- Situation initiale : Une surface d’étanchéité ou de glissement ne fonctionne pas comme prévu, ou le dessin prescrit des valeurs de rugosité qui doivent être prouvées.
- Démarche : Nous mesurons la surface avec le rugosimètre selon la méthode du palpeur et évaluons les paramètres exigés tels que Ra ou Rz. Si nécessaire, nous saisissons en outre les rayons, les angles et les formes de profil par la mesure de contour.
- Résultat : Les paramètres mesurés en comparaison directe avec la spécification du dessin – comme base pour adapter de manière ciblée l’usinage ou la spécification.
Votre tâche de mesure ne figure pas dans la liste ?
Décrivez-nous la pièce et votre question – nous vous recommandons la méthode adaptée et établissons une offre sans engagement. L’article Tomodensitométrie ou mesure tactile ? explique quelle méthode convient à quel cas, et l’article Déroulement d’une mesure 3D le déroulement d’une commande.
Nous nous ferons un plaisir de vous conseiller !
Nous nous ferons un plaisir de vous conseiller personnellement et sans engagement.
N’hésitez pas à nous contacter.