CT oder taktile Messung? So finden Sie das passende Messverfahren
Die kurze Antwort
Geht es um enge Toleranzen an gut zugänglichen Merkmalen – Durchmesser, Abstände, Form- und Lagetoleranzen –, ist die taktile Messung auf dem Koordinatenmessgerät meist die erste Wahl. Sollen dagegen innenliegende Geometrien, Hohlräume oder das ganze Bauteil auf einmal erfasst werden, spielt die Computertomografie (CT) ihre Stärken aus. Optische Verfahren eignen sich für berührungsempfindliche Teile und Freiformflächen.
Taktile Messung: höchste Präzision an einzelnen Merkmalen
Beim taktilen Messen tastet ein Taster die Oberfläche des Bauteils mechanisch ab und erfasst gezielt einzelne Messpunkte. Daraus werden Masse sowie Form- und Lagetoleranzen nach Zeichnung ausgewertet.
- sehr präzise Messung einzelner Masse und Toleranzen
- automatische Temperaturkompensation der Koordinatenmessgeräte auf die Bezugstemperatur 20 °C
- akkreditiert nach ISO/IEC 17025 (Schweizerische Akkreditierungsstelle SAS, STS 0629): Prüfung von Mass-, Form- und Lagetoleranzen an Werkstücken aus Metall und Kunststoff
- auch für grosse Bauteile: Messbereich bis 800 × 1500 × 700 mm
Grenzen: Der Taster erreicht nur, was von aussen zugänglich ist. Innenliegende Strukturen lassen sich nicht erfassen, ohne das Bauteil zu zerschneiden.
Computertomografie: das ganze Bauteil – innen und aussen
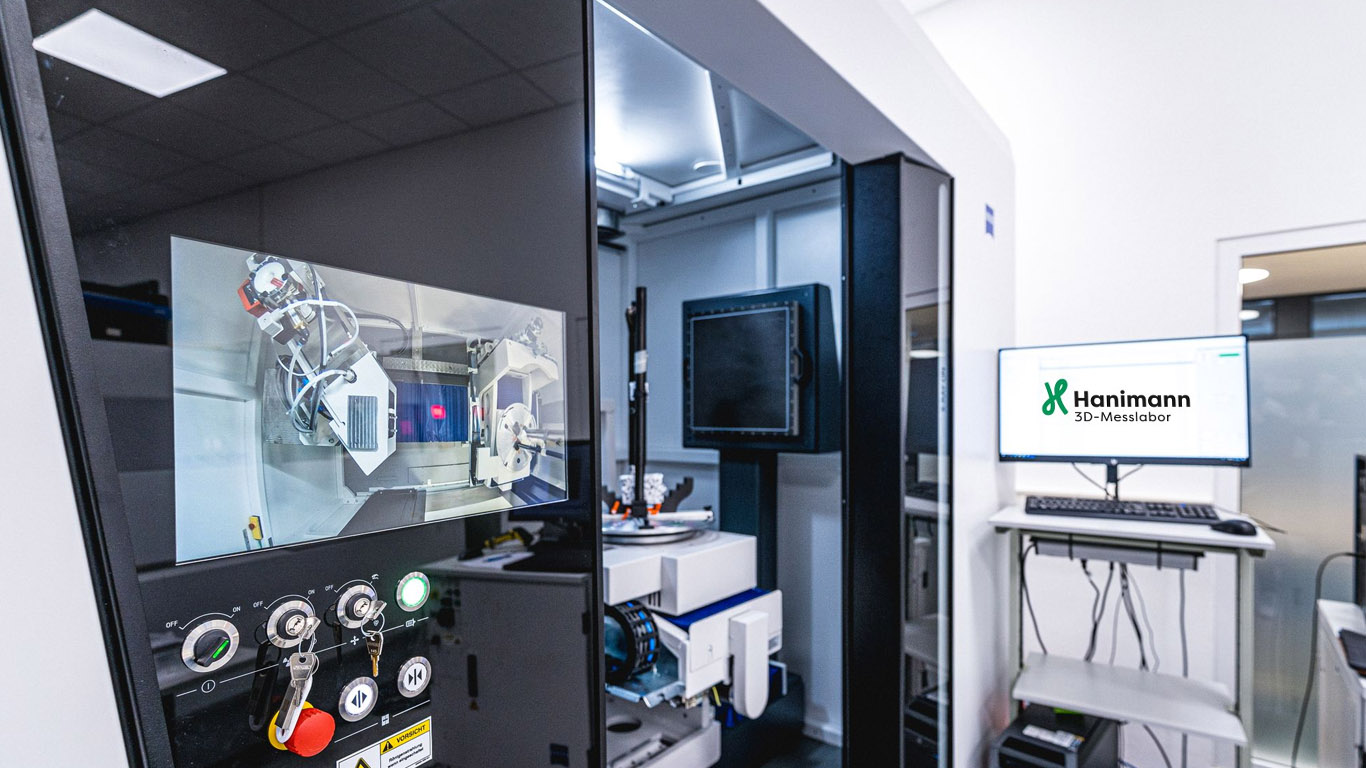
Bei der industriellen Computertomografie wird das Bauteil aus vielen Winkeln geröntgt. Aus den Aufnahmen berechnet die Software ein vollständiges 3D-Modell, an dem wir anschliessend messen und prüfen.
- innenliegende Geometrien, Hohlräume und verdeckte Merkmale zerstörungsfrei messbar
- Materialfehler wie Lunker, Poren oder Risse werden sichtbar
- farbiger Soll-Ist-Vergleich mit dem CAD-Modell über die ganze Oberfläche
- Baugruppen lassen sich im zusammengebauten Zustand prüfen
- je nach Grösse, Material und benötigter Genauigkeit mehrere Teile pro Scan
Grenzen: Wie gut sich ein Bauteil durchstrahlen lässt, hängt von Material und Wandstärke ab. Die CT-Messung liegt ausserhalb unseres Akkreditierungsumfangs.
Optische Messung: berührungslos und flächig
Optische Verfahren erfassen die Oberfläche ohne Berührung – mit Kamera auf dem Multisensor-Messgerät oder mit einem 3D-Streifenprojektionsscanner. Das eignet sich für weiche oder empfindliche Teile, für Freiformflächen und für die 3D-Digitalisierung bis hin zum Reverse Engineering. Mit dem 3D-Scanner digitalisierte Oberflächen lassen sich ebenfalls farbig mit dem CAD-Modell vergleichen. Auch optische Messungen liegen ausserhalb des Akkreditierungsumfangs.
Übersicht: Welches Verfahren für welche Aufgabe?
- Enge Toleranzen, Form und Lage nach Zeichnung: taktil
- Akkreditierter Prüfbericht gefordert: taktil
- Innenliegende Geometrien, Wandstärken, verdeckte Merkmale: CT
- Lunker, Poren, Risse oder Montagezustand von Baugruppen: CT
- Flächiger Soll-Ist-Vergleich mit dem CAD-Modell: CT oder 3D-Digitalisierung
- Weiche oder berührungsempfindliche Teile, Freiformflächen: optisch
- CAD-Modell aus einem bestehenden Bauteil (Reverse Engineering): 3D-Digitalisierung oder CT
Oft ist die beste Lösung eine Kombination: zum Beispiel ein CT-Scan für den Überblick über das ganze Teil und eine taktile Messung für die engsten Toleranzen. Schicken Sie uns Zeichnung und Messaufgabe – wir empfehlen Ihnen das passende Verfahren und erstellen eine unverbindliche Offerte.
Mehr dazu: Taktile Messtechnik · Computertomographie · Optische Messtechnik · 3D-Digitalisierung
Weitere Beispiele: Typische Messaufgaben – 5 Beispiele aus dem Laboralltag
Gerne beraten wir Sie!
Wir beraten Sie gerne persönlich und unverbindlich.
Nehmen Sie mit uns Kontakt auf.